Оборудование из Китая
Станок для производства кладочной сетки 2000, модель GWC2000
Позиция каталога: 384
Связь с менеджером
Контакты скоро появятся
Перед заказом менеджер подтвердит актуальную стоимость и срок поставки.
Доставка по России · Документы по сделке · Подбор исполнения
Описание
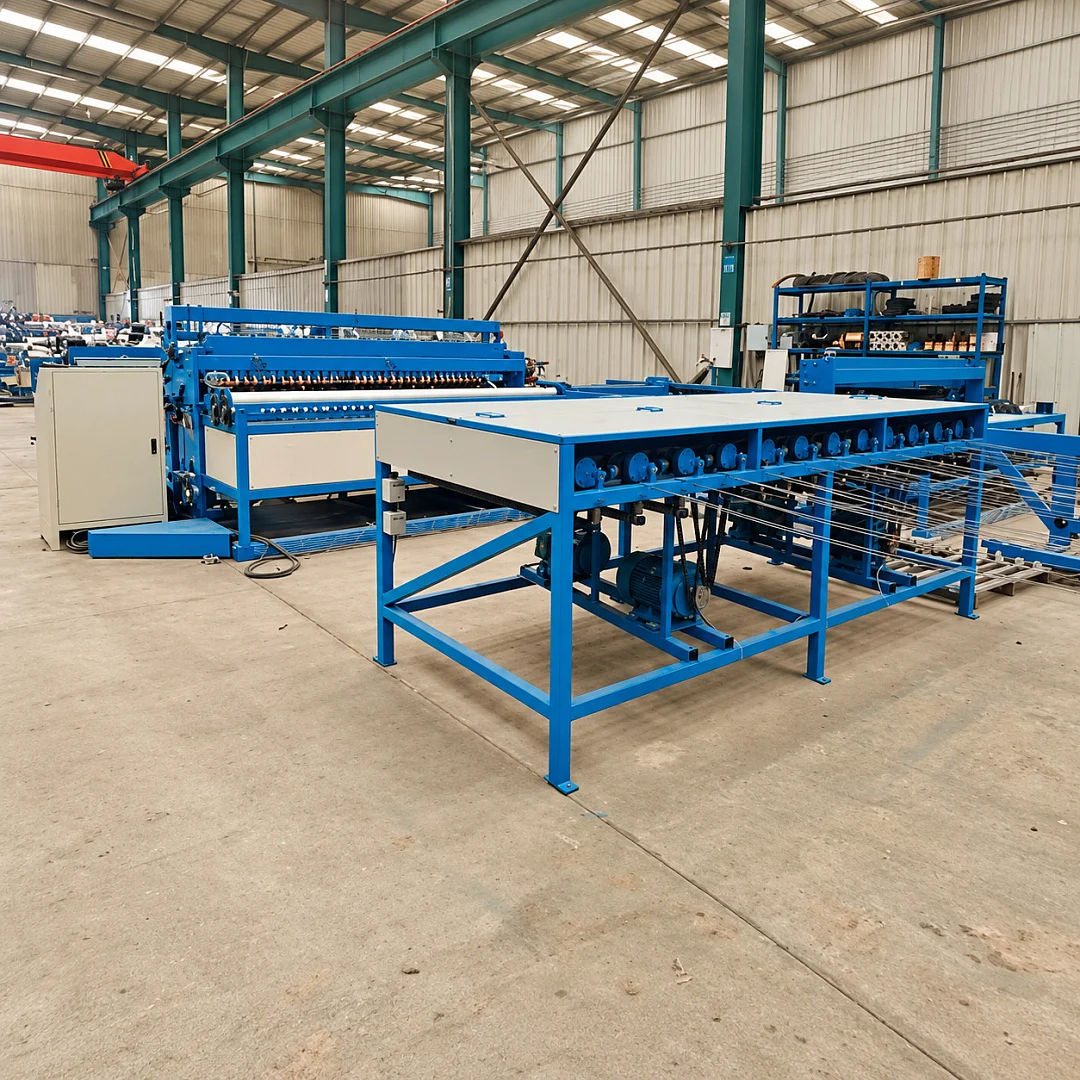
GWC2000 — линия для производства сварной кладочной сетки шириной от 600 до 2000 мм из проволоки диаметром 2–5 мм. Оборудование объединяет подачу и позиционирование проволоки, контактную сварку, сервопротяжку и резку готовой сетки на карты.
Характеристики
| Модель | GWC2000 |
|---|---|
| Ширина сетки | 600–2000 мм; при Ø2 мм — не более 1500 мм |
| Длина сетки | Не ограничена принципом подачи; карта режется по заданному размеру |
| Диаметр проволоки | Продольная и поперечная — Ø2,0–5,0 мм |
| Шаг продольных проволок | 50–250 мм |
| Шаг поперечных проволок | Не менее 50 мм |
| Материал | Низкоуглеродистая сталь: C ≤0,2%; предел прочности ≤550 МПа |
| Сварочные точки | 41; верхний электрод Ø20 мм, нижний блок 35 × 35 × 18 мм |
| Скорость сварки | 70–90 циклов/мин; зависит от проволоки и размера ячейки |
| Способ сварки | Контактная; тиристорное синхронное управление |
| Сварочные трансформаторы | 160 кВА × 5 шт.; водяное охлаждение |
| Подача продольной проволоки | С бухт через размоточные устройства |
| Поперечная проволока | Правка и резка; автоматическая подача из одного бункера |
| Главный привод | 4 кВт, частотно-регулируемый тормозной двигатель |
| Прижим электродов | Пружинный |
| Протяжка сетки | Серводвигатель, возвратно-поступательное движение |
| Скорость протяжки | 0,52 м/с |
| Рама протяжки | Базовый модуль 5 м; ход протяжки за один проход 3,5 м |
| Крюки протяжки | 7 комплектов; регулируются по ячейке |
| Выдача сетки | Автоматическая резка |
| Управление | ПЛК и сенсорная панель |
| Пример согласованного формата | 2000 × 3000 мм |
Линия подходит для запуска собственного производства и расширения ассортимента сетки под заказы. Регулируемый шаг позволяет выпускать разные типоразмеры. При работе с проволокой диаметром 2 мм максимальная ширина сетки ограничена 1500 мм.
Автоматизация основных операций
Продольная проволока подаётся с бухт через размоточные и правильные устройства. Поперечную проволоку предварительно выпрямляет и нарезает отдельный правильно-отрезной станок, включённый в комплект. Подготовленные прутки загружаются в бункер, откуда автоматически поступают в зону сварки.
После соединения проволок сервокаретка перемещает сетку на заданный шаг, а ножницы отрезают карту нужной длины. Такая организация процесса сокращает количество ручных операций и обеспечивает повторяемость производственного цикла.
Настройка с сенсорной панели
Управление построено на ПЛК с панелью оператора. Через экран задаются параметры сетки и работы механизмов. Датчики контролируют предусмотренные системой неисправности, обеспечивая сигнализацию и автоматический останов.
Контроль геометрии
Механизмы позиционирования удерживают продольную и поперечную проволоку, а сервопротяжка перемещает сетку с заданным шагом. По данным поставщика, отклонение диагонали сетки составляет не более ±1 мм на 1 м.
Сварочная система с водяным охлаждением
Сварочный узел оснащён пятью трансформаторами номиналом по 160 кВА. Предусмотрены водяное охлаждение и температурный контроль. Тиристорное управление задаёт сварочный цикл.
Электродные блоки изготовлены из хром-циркониевой меди и имеют взаимозаменяемые рабочие грани.
Основные характеристики
- Модель — GWC2000.
- Продукция — сварная кладочная сетка в картах.
- Диаметр проволоки — 2–5 мм.
- Ширина сетки — 600–2000 мм.
- Максимальная ширина при проволоке Ø2 мм — 1500 мм.
- Шаг сетки — регулируемый; диапазон согласуется в спецификации.
- Подача продольной проволоки — с бухт.
- Укладка поперечной проволоки — автоматическая, из бункера.
- Протяжка сетки — сервоприводная.
- Резка карт — ножницами.
- Сварочные трансформаторы — 5 × 160 кВА.
- Управление — ПЛК и сенсорная панель.
- Охлаждение сварочного узла — водяное.
Комплектация линии
В поставку входят сварочная система, механизмы позиционирования продольной и поперечной проволоки, прижимные ролики, бункер поперечных прутков, сервопротяжка, ножницы для резки сетки и система управления.
Для подготовки и подачи сырья предусмотрены:
- Бобинодержатели продольной проволоки — 42 комплекта.
- Правильные втулки и ролики для продольной проволоки при ячейке от 100 мм — 20 комплектов.
- Правильные ролики для продольной проволоки при ячейке 50 мм — 21 комплект.
- Правильно-отрезной станок для поперечной проволоки — 1 комплект.
Также включён комплект ЗИП: электродные блоки, контакты, медные кабели, упоры, датчики и предохранители. Точный состав и количество запасных частей закрепляются в спецификации.
Компоненты по заводской комплектации
Мотор-редукторы — Guomao, преобразователи частоты — Alpha. Шаговые двигатели — Changfeng, драйверы — Xinghuo. Сервопривод, драйверы сервопривода, ПЛК и панель оператора — Xinje.
Предусмотрены индуктивные датчики Beifuning, блоки питания MEAN WELL, электроаппаратура Delixi и тиристоры Ruizheng. Перечень компонентов фиксируется при согласовании заказа.
Требования к производственной площадке
Для подключения необходима трёхфазная сеть 380 В, 50 Гц. Заявленная поставщиком потребляемая мощность — 100–120 кВт, напряжение цепей управления — 24 В постоянного тока.
В исходных требованиях указан медный питающий кабель сечением 95 мм² на фазу при расстоянии до главного шкафа не более 50 м. Окончательный проект подключения и параметры защиты определяются для конкретной площадки.
Условия эксплуатации в цехе: температура от +5 до +40 °C, относительная влажность при +20 °C — не более 90%.
Для водяного охлаждения требуются:
- Чистая вода с pH 7–8.
- Расход — 1,0 м³/ч.
- Температура на входе — от +25 до +30 °C.
- Давление — 0,15–0,3 МПа.
- Холодопроизводительность системы — 6 кВт.
Параметры сжатого воздуха: давление 0,5–0,6 МПа, расход около 60 м³/ч.
До пусконаладки необходимо подготовить основание по схеме компоновки, выполнить предварительный монтаж, подвести электропитание, охлаждение и сжатый воздух. Покупатель обеспечивает проволоку для запуска, необходимые инструменты и вспомогательное оборудование.
Транспортные данные
Общая масса комплекта по упаковочному листу — 8277 кг, суммарный габаритный объём — около 33,7 м³.
Размер основного блока с тележкой — 2750 × 1240 × 1400 мм, масса — 2500 кг. Самая длинная сборка — рама натяжения с бункером размером 4000 × 770 × 1100 мм.
Комплект отгрузки включает 92 единицы, в том числе 84 детали стоек размотки. Транспортные размеры не определяют площадь, необходимую для размещения линии: компоновка цеха согласуется отдельно.
Характеристики
- Исполнение
- Уточняется по запросу
Применяемость
Подтверждённые связи с моделями техники пока не указаны. Передайте менеджеру модель и номер агрегата.
Для первого обращения достаточно модели техники, номера детали или описания задачи. VIN и документы нужны только при необходимости дополнительной проверки.
Дополнительные сведения из каталога
Описание
GWC2000 — линия для производства сварной кладочной сетки шириной от 600 до 2000 мм из проволоки диаметром 2–5 мм. Оборудование объединяет подачу и позиционирование проволоки, контактную сварку, сервопротяжку и резку готовой сетки на карты.
Характеристики
| Модель | GWC2000 |
|---|---|
| Ширина сетки | 600–2000 мм; при Ø2 мм — не более 1500 мм |
| Длина сетки | Не ограничена принципом подачи; карта режется по заданному размеру |
| Диаметр проволоки | Продольная и поперечная — Ø2,0–5,0 мм |
| Шаг продольных проволок | 50–250 мм |
| Шаг поперечных проволок | Не менее 50 мм |
| Материал | Низкоуглеродистая сталь: C ≤0,2%; предел прочности ≤550 МПа |
| Сварочные точки | 41; верхний электрод Ø20 мм, нижний блок 35 × 35 × 18 мм |
| Скорость сварки | 70–90 циклов/мин; зависит от проволоки и размера ячейки |
| Способ сварки | Контактная; тиристорное синхронное управление |
| Сварочные трансформаторы | 160 кВА × 5 шт.; водяное охлаждение |
| Подача продольной проволоки | С бухт через размоточные устройства |
| Поперечная проволока | Правка и резка; автоматическая подача из одного бункера |
| Главный привод | 4 кВт, частотно-регулируемый тормозной двигатель |
| Прижим электродов | Пружинный |
| Протяжка сетки | Серводвигатель, возвратно-поступательное движение |
| Скорость протяжки | 0,52 м/с |
| Рама протяжки | Базовый модуль 5 м; ход протяжки за один проход 3,5 м |
| Крюки протяжки | 7 комплектов; регулируются по ячейке |
| Выдача сетки | Автоматическая резка |
| Управление | ПЛК и сенсорная панель |
| Пример согласованного формата | 2000 × 3000 мм |
Линия подходит для запуска собственного производства и расширения ассортимента сетки под заказы. Регулируемый шаг позволяет выпускать разные типоразмеры. При работе с проволокой диаметром 2 мм максимальная ширина сетки ограничена 1500 мм.
Автоматизация основных операций
Продольная проволока подаётся с бухт через размоточные и правильные устройства. Поперечную проволоку предварительно выпрямляет и нарезает отдельный правильно-отрезной станок, включённый в комплект. Подготовленные прутки загружаются в бункер, откуда автоматически поступают в зону сварки.
После соединения проволок сервокаретка перемещает сетку на заданный шаг, а ножницы отрезают карту нужной длины. Такая организация процесса сокращает количество ручных операций и обеспечивает повторяемость производственного цикла.
Настройка с сенсорной панели
Управление построено на ПЛК с панелью оператора. Через экран задаются параметры сетки и работы механизмов. Датчики контролируют предусмотренные системой неисправности, обеспечивая сигнализацию и автоматический останов.
Контроль геометрии
Механизмы позиционирования удерживают продольную и поперечную проволоку, а сервопротяжка перемещает сетку с заданным шагом. По данным поставщика, отклонение диагонали сетки составляет не более ±1 мм на 1 м.
Сварочная система с водяным охлаждением
Сварочный узел оснащён пятью трансформаторами номиналом по 160 кВА. Предусмотрены водяное охлаждение и температурный контроль. Тиристорное управление задаёт сварочный цикл.
Электродные блоки изготовлены из хром-циркониевой меди и имеют взаимозаменяемые рабочие грани.
Основные характеристики
- Модель — GWC2000.
- Продукция — сварная кладочная сетка в картах.
- Диаметр проволоки — 2–5 мм.
- Ширина сетки — 600–2000 мм.
- Максимальная ширина при проволоке Ø2 мм — 1500 мм.
- Шаг сетки — регулируемый; диапазон согласуется в спецификации.
- Подача продольной проволоки — с бухт.
- Укладка поперечной проволоки — автоматическая, из бункера.
- Протяжка сетки — сервоприводная.
- Резка карт — ножницами.
- Сварочные трансформаторы — 5 × 160 кВА.
- Управление — ПЛК и сенсорная панель.
- Охлаждение сварочного узла — водяное.
Комплектация линии
В поставку входят сварочная система, механизмы позиционирования продольной и поперечной проволоки, прижимные ролики, бункер поперечных прутков, сервопротяжка, ножницы для резки сетки и система управления.
Для подготовки и подачи сырья предусмотрены:
- Бобинодержатели продольной проволоки — 42 комплекта.
- Правильные втулки и ролики для продольной проволоки при ячейке от 100 мм — 20 комплектов.
- Правильные ролики для продольной проволоки при ячейке 50 мм — 21 комплект.
- Правильно-отрезной станок для поперечной проволоки — 1 комплект.
Также включён комплект ЗИП: электродные блоки, контакты, медные кабели, упоры, датчики и предохранители. Точный состав и количество запасных частей закрепляются в спецификации.
Компоненты по заводской комплектации
Мотор-редукторы — Guomao, преобразователи частоты — Alpha. Шаговые двигатели — Changfeng, драйверы — Xinghuo. Сервопривод, драйверы сервопривода, ПЛК и панель оператора — Xinje.
Предусмотрены индуктивные датчики Beifuning, блоки питания MEAN WELL, электроаппаратура Delixi и тиристоры Ruizheng. Перечень компонентов фиксируется при согласовании заказа.
Требования к производственной площадке
Для подключения необходима трёхфазная сеть 380 В, 50 Гц. Заявленная поставщиком потребляемая мощность — 100–120 кВт, напряжение цепей управления — 24 В постоянного тока.
В исходных требованиях указан медный питающий кабель сечением 95 мм² на фазу при расстоянии до главного шкафа не более 50 м. Окончательный проект подключения и параметры защиты определяются для конкретной площадки.
Условия эксплуатации в цехе: температура от +5 до +40 °C, относительная влажность при +20 °C — не более 90%.
Для водяного охлаждения требуются:
- Чистая вода с pH 7–8.
- Расход — 1,0 м³/ч.
- Температура на входе — от +25 до +30 °C.
- Давление — 0,15–0,3 МПа.
- Холодопроизводительность системы — 6 кВт.
Параметры сжатого воздуха: давление 0,5–0,6 МПа, расход около 60 м³/ч.
До пусконаладки необходимо подготовить основание по схеме компоновки, выполнить предварительный монтаж, подвести электропитание, охлаждение и сжатый воздух. Покупатель обеспечивает проволоку для запуска, необходимые инструменты и вспомогательное оборудование.
Транспортные данные
Общая масса комплекта по упаковочному листу — 8277 кг, суммарный габаритный объём — около 33,7 м³.
Размер основного блока с тележкой — 2750 × 1240 × 1400 мм, масса — 2500 кг. Самая длинная сборка — рама натяжения с бункером размером 4000 × 770 × 1100 мм.
Комплект отгрузки включает 92 единицы, в том числе 84 детали стоек размотки. Транспортные размеры не определяют площадь, необходимую для размещения линии: компоновка цеха согласуется отдельно.